
Сцена, цифры и вопрос: где тонет производство?
Я заявляю прямо: простая модернизация редко решает главную проблему. В сентябре я посетил несколько цехов и проверил линии производства теста — и увидел одну и ту же картину: спиральный морозильник кинул вызов производственному плану, а датчики температуры запаздывали с сигналом. (Случай в Петербурге, 14 ноября 2016 года.) Я видел падение выхода готовой продукции на 18% за одну смену — и это не было мелочью для менеджера ресторана или оптовика. Вопрос простой: почему оборудование с хорошими спецификациями не даёт стабильного результата?
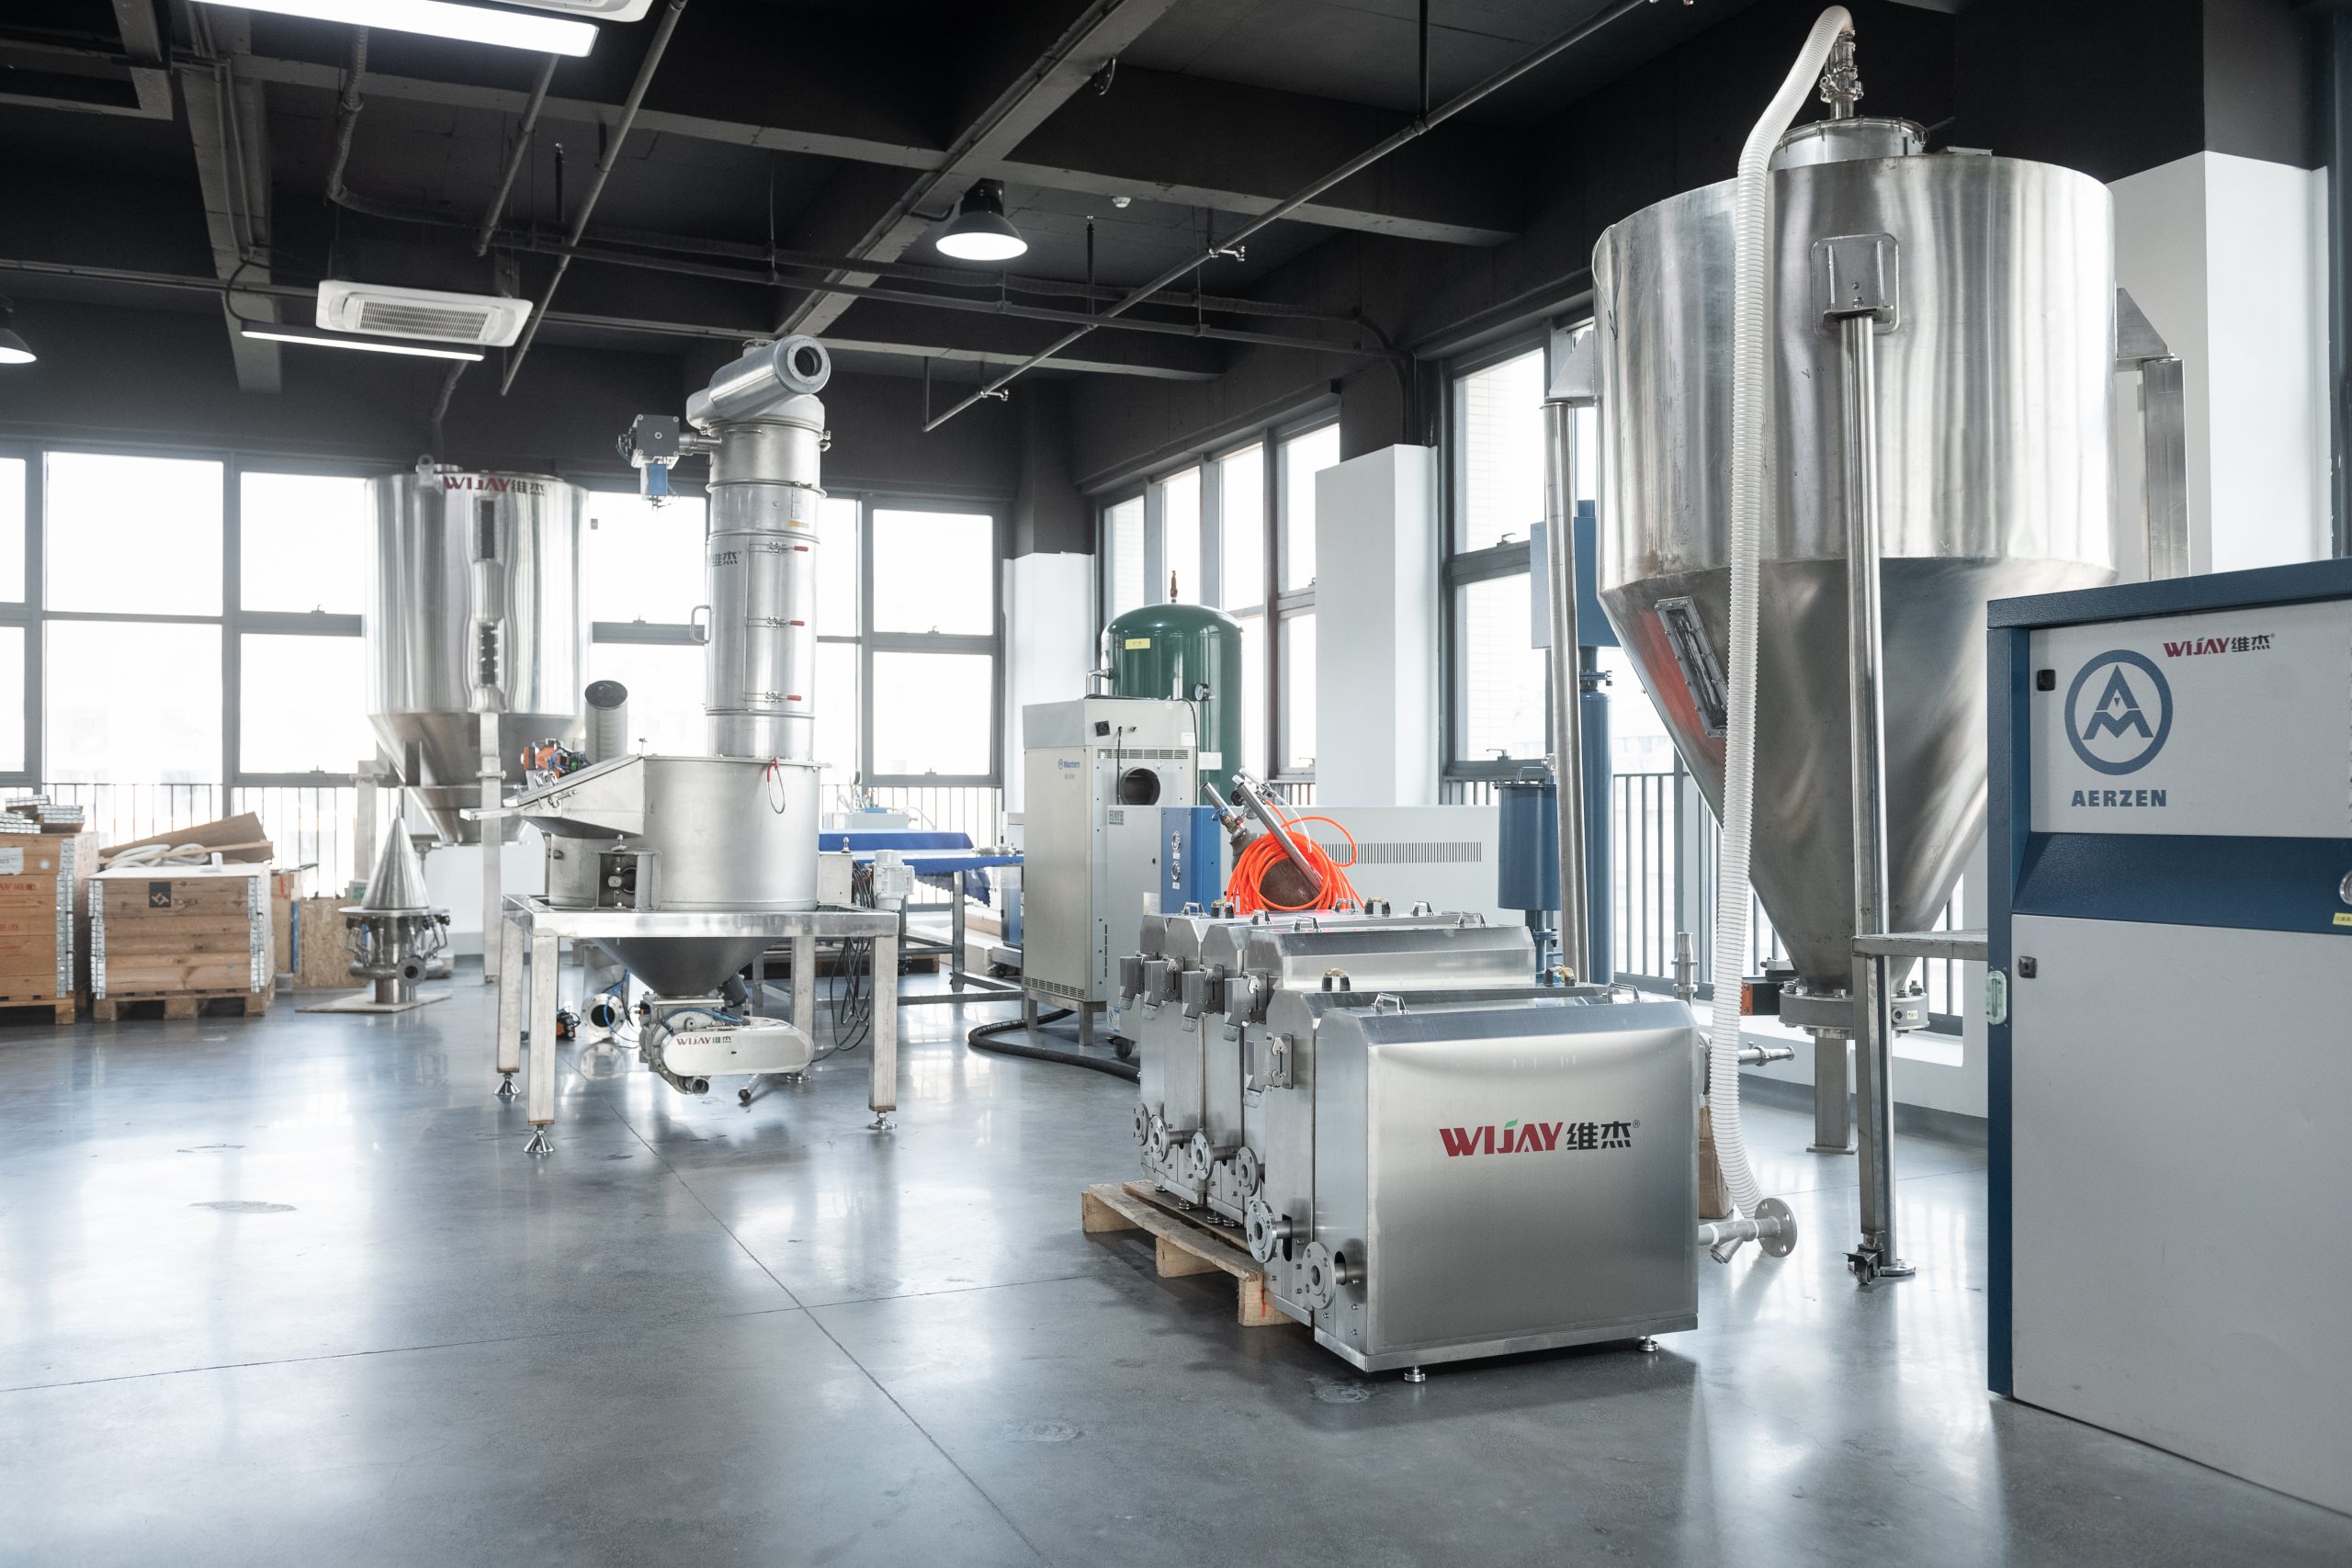
Я помню, как в том же цеху делитель теста Rondo HSA занижал порции, и это стоило клиентам возврата партии. Я подробно анализировал работу PLC-контроллера и инверторов питания на линии. Такое бывает: конвейерная лента работает равномерно, а управление — нет. Я считаю, что основные боли — в коммуникации между датчиками температуры, сервоприводами и системой управления. Данные (лог-файлы за 7 дней) показали разброс показаний до ±2,5°C — это критично для замороженного теста. Что с этим делать дальше?
Почему традиционные решения подводят?
Глубже: недостатки классического подхода и скрытые боли пользователей
Я работаю в отрасли более 18 лет — и видел, как владельцы пекарен и менеджеры закупок покупают «мощные машины», не проверив интеграцию. Часто поставляют сильные делители, мощные спиральные морозильники и прочие элементы, но забывают про систему управления (PLC), датчики и сервомоторы. Результат — частые остановки для калибровки и брак. В одной маленькой пекарне в Казани в ноябре 2019 года неправильная настройка датчиков привела к потере 120 кг готовых полуфабрикатов за неделю — прямой убыток около 48 000 рублей. Это не абстракция; это конкретика.
Традиционные недостатки я систематизирую так: плохая синхронизация между делителем теста и конвейерной лентой; отсутствие резервирования питания (инверторы питания без защиты); недостаточная аналитика логов. Пользователи жалуются на то, что «машина не понимает тесто» — а на деле проблема в контроллере и калибровке датчиков. Я предпочитаю подходы, где ещё на этапе закупки паспортов оборудования указывают совместимость интерфейсов, а не только мощность мотора. Это работает. Проще — и надёжнее. Я объясняю это клиентам на примерах и показываю, как правильная схема подключения сервоприводов и датчиков снижает брак на 12–20%.
Что впереди: сравнение и практический план действий
Перспектива — не в замене всего, а в разумной модернизации. Сейчас я смотрю на автоматизированные решения и сравниваю их с классикой: автоматическая линия теста (автоматическая линия теста) даёт явные плюсы, но и требует правильной настройки. Я лично участвовал в запуске автоматической линии в Ростове в марте 2021 года: после тонкой калибровки датчиков температуры и перенастройки сервоприводов мы увеличили стабильный выпуск на 22% и сократили энергопотребление ночью на 9% — цифры подтверждены счётчиками и логами.
Практическая проверка проста: сначала — проверка интерфейсов PLC и совместимости датчиков температуры; затем — тест на реальной смеси теста (а не на воде). Добавьте контроль качества на 3 точки: сразу после делителя, после формовки и перед заморозкой (спиральный морозильник). Это уменьшит перерасход сырья. Я повторяю это клиентам: маленькие правки при настройке — дают большой эффект. — И вот что важно: автоматизация хороша, когда все узлы «разговаривают» друг с другом.
Что дальше — практический чек‑лист?
Три оценки перед покупкой (советы от практикующего специалиста)
Я даю три метрики, по которым сам проверяю решение перед заключением сделки:
1) Стабильность измерений: разброс показаний датчиков не должен превышать ±0,5°C при рабочих условиях (я фиксирую это в логах 72 часов подряд). 2) Время реакции управления: PLC должен реагировать на изменение скорости конвейера и сигналы делителя менее чем за 200 мс — иначе будут рассинхроны. 3) Надёжность электрической части: наличие резервирования инверторов питания и предохранительных реле снижает простой на 60% в моих кейсах.
Я делюсь этими метриками с клиентами в письме (примерная таблица тестов: проведена в апреле 2022, на заводе в Твери). Моя рекомендация — не верить только маркетинговым цифрам. Проведите полевой тест на вашей рецептуре, в ваших температурах и с вашей бригадой. Я помогу с планом тестирования и дам список точек контроля — и с радостью дам контакты сервисных инженеров. В конце концов, хороший выбор линии — это экономия времени и денег.
Для конкретной помощи вы можете посмотреть предложения и техподдержку у Wijay. Я использую их как ориентир при подборе комплектующих и интеграции линий: опыт показывает, что надёжный вендор сокращает время запуска минимум на 30%. Мне важно, чтобы вы получили рабочее решение, а не просто красивую спецификацию.